


Анкерные болты с задержкой — одна из тех категорий крепежа, которые кажутся простыми до тех пор, пока проект не потребует реальной удерживающей силы. Они широко используются для крепления кронштейнов, перил, стелла......
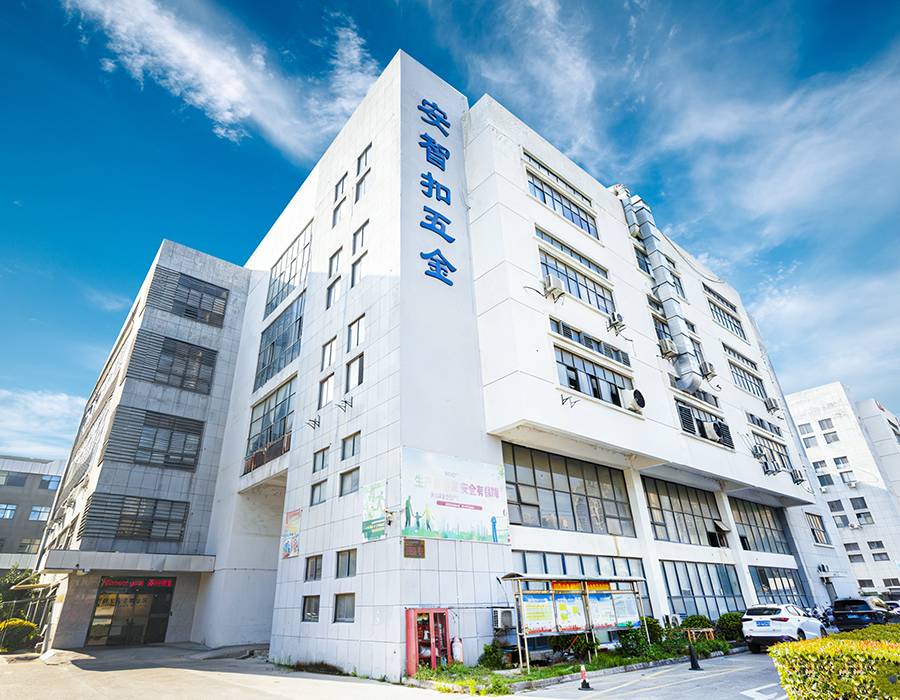
ПОДРОБНЕЕSuzhou Anzhikou Hardware Technology Co., Ltd. является производителем, объединяющим разработку, производство и продажу прецизионных винтов. Холодная высадка умирает Производители и Холодная высадка умирает Завод в Китае. Существующий завод компании занимает площадь 2000 квадратных метров и последовательно внедрил более 200 единиц прецизионного оборудования из Тайваня и Японии, включая полный комплект оборудования для производства крепежа, такого как холодная высадка, накатка резьбы, ЧПУ и защита от ослабления, что позволяет производить миниатюрные винты с внешним диаметром 0,6 мм/длиной 0,6 мм, а годовая производственная мощность стандартных и нестандартных винтов составляет до 2000 квадратных метров.
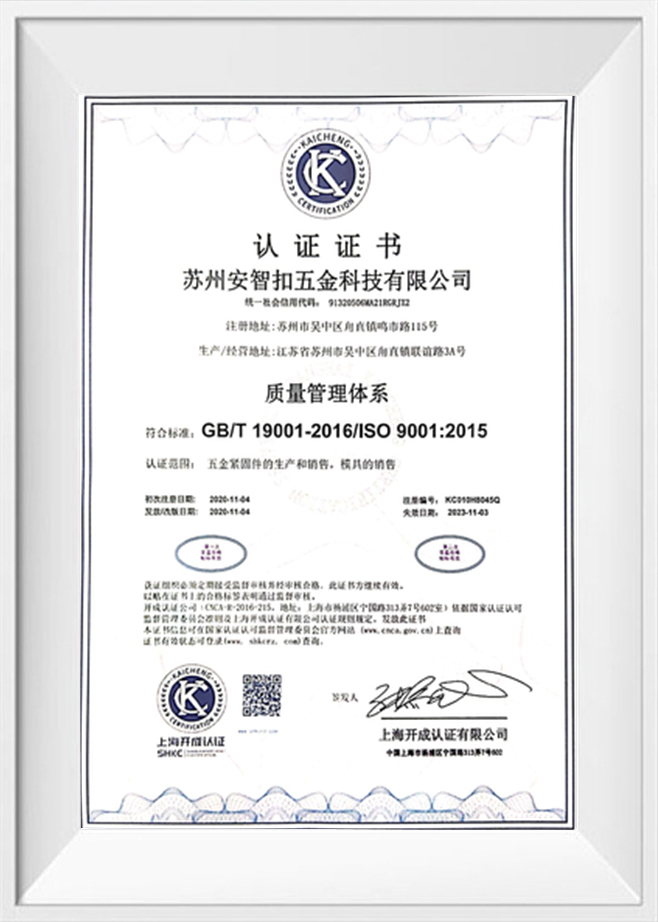
Метизы Anzhikou имеют полный спектр испытательного оборудования и прошли сертификацию системы качества ISO9001:2015, имеют 20-летний опыт промышленного производства и разработки, 10 инженерно-технических работников с 20-летним опытом работы в отрасли, изготавливают по индивидуальным требованиям клиентов различные нестандартные винты. Оптом Холодная высадка умирает, чтобы удовлетворить различные требования клиентов по качеству и количеству. Прецизионные винты Suzhou Anzhikou отличаются отличным качеством продукции и продаются на экспорт в 40 стран и регионов мира.
Анкерные болты с задержкой — одна из тех категорий крепежа, которые кажутся простыми до тех пор, пока проект не потребует реальной удерживающей силы. Они широко используются для крепления кронштейнов, перил, стелла......
ПОДРОБНЕЕПротивокражный винт выглядит как обычная застежка вплоть до момента, когда кто-то пытается его вынуть. Разница заключается в выемке для привода: вместо крестообразной головки Phillips или простой шестигранной голов......
ПОДРОБНЕЕВы меняете рычаг подвески, строите раму прицепа или затягиваете фланец на технологической линии, а болты 3/4–10 ждут спецификации крутящего момента. Самый прямой ответ: болт 3/4-10 можно затянуть с усилием от 150 д......
ПОДРОБНЕЕВ загруженном механическом цехе последнее, что хотелось бы обнаружить во время окончательной сборки, — это винт с головкой под торцевой ключ который находится на высоте 0,010 дюйма над цековкой. Однажды ......
ПОДРОБНЕЕЗнание отрасли
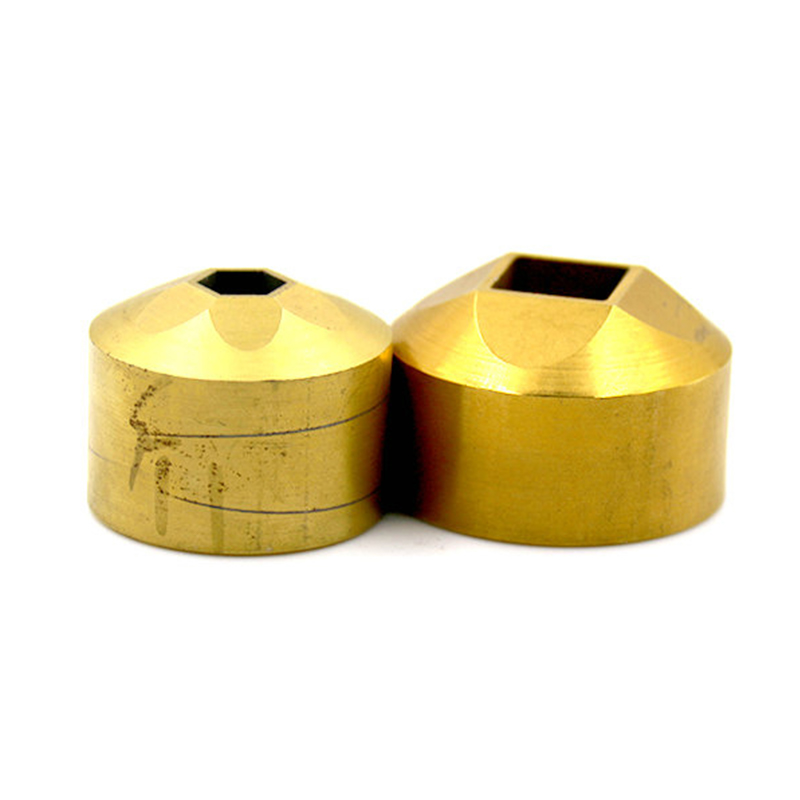
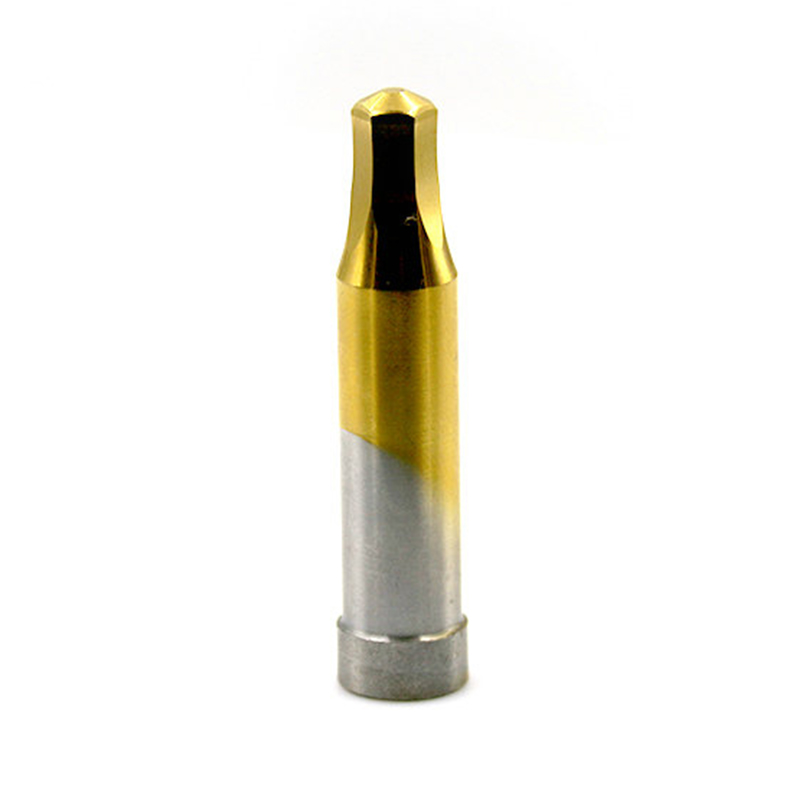
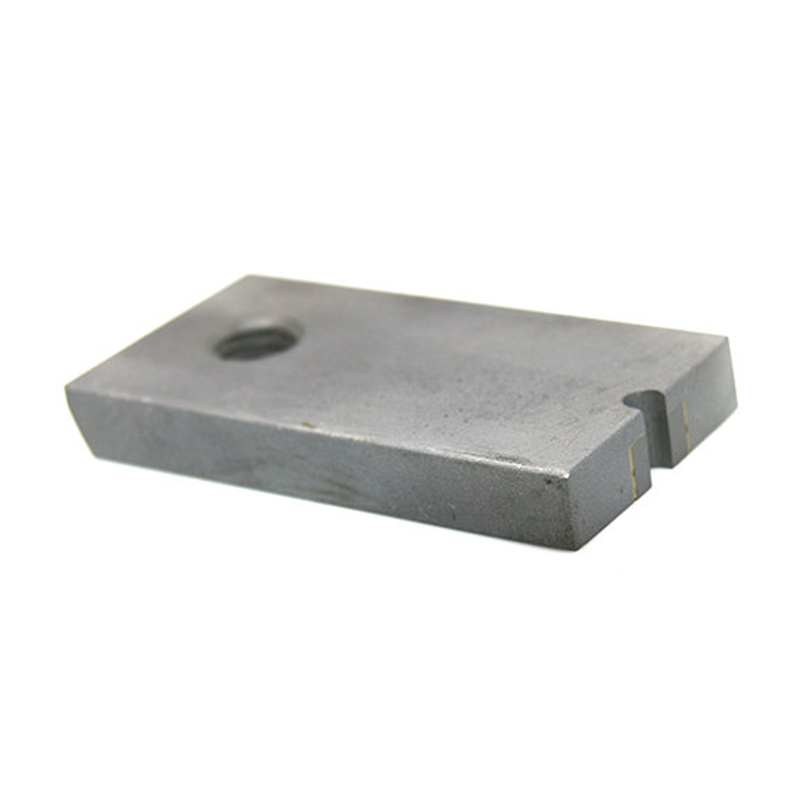
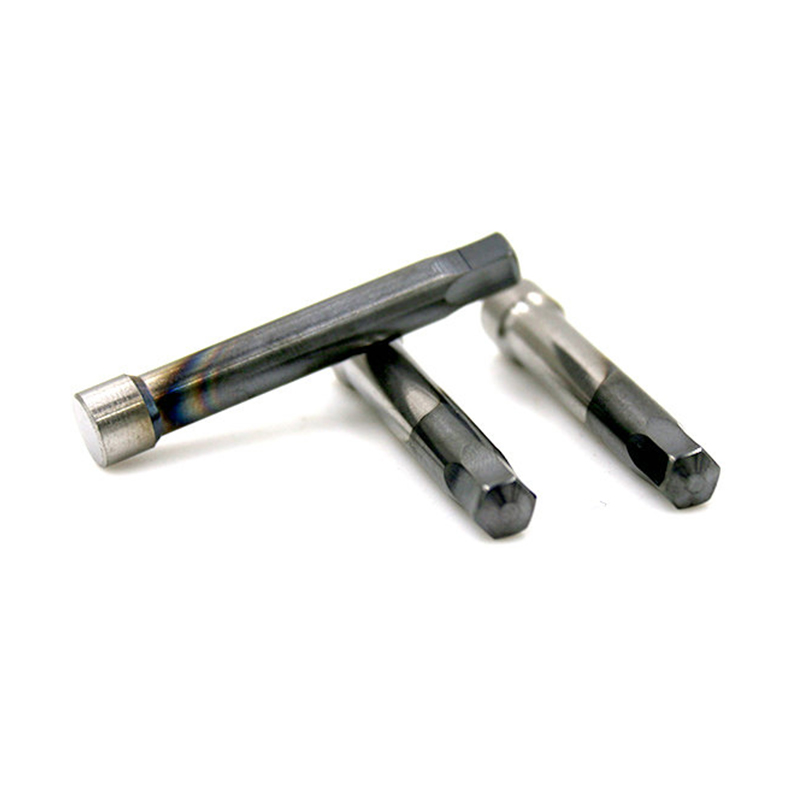
Долговечность холодная головка умирает определяется в первую очередь выбором марки твердого сплава и протоколом термообработки. Для крупносерийного производства крепежных изделий из нержавеющей стали мы обычно используем карбид вольфрама субмикронного размера (WC-Co) с содержанием кобальта 10–12%. Этот состав обеспечивает оптимальный баланс прочности на поперечный разрыв и износостойкости. В Suzhou Anzhikou Hardware 20 лет нестандартной настройки винтов научили нас тому, что Преждевременный выход матрицы из строя почти всегда связан с неправильным снятием напряжений в процессе шлифования. , а не сам основной материал.
Обработка поверхности значительно продлевает интервалы обслуживания. Покрытия из титано-алюминиевого нитрида (TiAlN), нанесенные методом физического осаждения из паровой фазы (PVD), уменьшают истирание при формовании нержавеющей стали 304 и 316. Мы обнаружили, что дуплексная обработка титановых или высоконикелевых сплавов — азотирование с последующим PVD-покрытием — предотвращает микротрещины по радиусу матрицы. Мы обещаем качество продукции и сроки доставки каждого заказа, и это обязательство распространяется на инструменты, которые мы разрабатываем собственными силами.
Геометрия полости матрицы определяет поток материала и конечную целостность крепежа. Три особенности требуют особого внимания при проверке проекта:
Поскольку компания Suzhou Anzhikou Hardware объединяет разработку, производство и продажи, мы накопили данные о производительности, показывающие, что оптимизированная вентиляция сама по себе может увеличить срок службы матрицы на 30% на высокоскоростные прогрессивные жатки . Мы привносим эту инженерную строгость в каждое решение по крепежу, индивидуальное для каждого клиента.
Распознавание моделей неудач в холодная головка умирает позволяет устранить первопричину, а не простую замену. В таблице ниже приведены режимы, наблюдаемые в полевых условиях, и их типичное механическое происхождение.
| Режим отказа | Внешний вид | Основная причина | Корректирующие действия |
|---|---|---|---|
| Усталостное расслоение | Ямки или отслаивание по радиусу полости | Циклическое напряжение, превышающее предел выносливости материала | Увеличить радиус; уменьшить направляющую силу за счет многоступенчатой формовки |
| Клейкий износ | Полосы переноса материала вдоль стенки штампа | Недостаточная смазка или разрушение покрытия | Переход на покрытие TiAlN; увеличить вязкость смазки |
| Инициирование трещины | Окружные трещины на границе вставки и термоусадочного кольца | Неправильная посадка с натягом в кольце предварительного напряжения. | Проверьте натяг 0,4–0,6 % в зависимости от диаметра отверстия. |
Наша команда инженеров, имеющая в среднем 20-летний опыт промышленного производства и разработок, проводит анализ отказов каждого возвращаемого набора инструментов, чтобы постоянно улучшать параметры нашего процесса. Эта петля обратной связи занимает центральное место в философии Suzhou Anzhikou Hardware, ориентированной на качество.
Для проволоки из углеродистой и низколегированной стали покрытие из фосфата цинка остается наиболее надежным носителем реактивных мыл в волоках для холодной высадки. Кристаллическая структура покрытия должна быть тонкой и однородной — масса покрытия 8-12 г/м² обеспечивает наилучший баланс между адгезией и удержанием смазки. . Более крупные кристаллы разрушаются под давлением деформации, оставляя мусор, который забивает вентиляционные отверстия матрицы.
Для высокоскоростных жаток, превышающих 200 ходов в минуту, требуются масла с противозадирными (EP) присадками на основе серо-фосфорной химии. Условия граничной смазки внутри матриц холодной высадки на этих скоростях приводят к мгновенной температуре вспышки выше 300°C на контактах неровностей. EP-добавки образуют защитную трибопленку, которая предотвращает микросварку между заготовкой и поверхностью штампа. Более медленные операции с высоким формообразующим усилием выигрывают от использования хлорированных парафиновых масел с более высокой вязкостью, хотя во многих регионах их использование постепенно прекращается из-за экологических норм.
Компания Suzhou Anzhikou Hardware применяет эти принципы смазки во всем своем наборе оборудования для производства крепежных изделий, от холодной высадки до накатки резьбы и этапов обработки с ЧПУ. Мы стремимся к постоянным инновациям и оптимизации затрат, гарантируя, что наши прецизионные винты, экспортируемые в более чем 40 стран, отвечают самым строгим требованиям применения. Свяжитесь с нашей командой со своей нестандартной задачей; мы обещаем профессиональное обслуживание, основанное на двадцатилетнем практическом опыте работы с инструментами.
КОНТАКТНЫЕ ДАННЫЕ

Адрес:НЕТ. 248-2 Changhongbei Road, город Лужи, район У Чжун, город Сучжоу, провинция Цзянсу, Китай.
ТЕЛЕФОН:+86-13913588597
ПРОДУКЦИЯ
МОБИЛЬНАЯ ВЕРСИЯ